简体中文


2026-09-30

کارخانه ای که دارای 20 بادگیر است می خواهد یک خط FDY اضافه کند. تصمیم سرمایه گذاری به بیش از قیمت پیشنهادی کاهش می یابد. این بستگی به کیفیت اسپینر، کنترل دمای گودت داغ، قابلیت اطمینان بادگیر، و توانایی تامین کننده برای پشتیبانی از خط پس از نصب دارد. این راهنما انتخاب های پشت خط تولید ریسندگی را بررسی می کند تا بتوانید پیشنهادات را با رشته ای که واقعاً برای تولید نیاز دارید مقایسه کنید.
قبل از پرداختن به کامپوننتها و پیکربندیها، نگاه کردن به موارد گستردهتر کمک میکند نقش خط تولید ریسندگی در تولید الیاف . این صنعت از تحویل ماشین های فردی به تحویل سیستم های کامل و یکپارچه تغییر کرده است. این تغییر، ریسک عملکرد را برای هر خریدار افزایش می دهد.
خط تولید ریسندگی یک زنجیره هماهنگ از تجهیزات است که تراشه های پلیمری یا مذاب را به رشته پیوسته تبدیل می کند. این فرآیند با اکستروژن و فیلتراسیون شروع می شود، از طریق مجموعه ریسندگی و اسپینر حرکت می کند، رشته ها را خاموش می کند، فینیش اسپین را اعمال می کند، نخ را با غلتک های گودت می کشد، از نازل های درهم می گذرد و به یک سیم پیچ اتوماتیک ختم می شود که بسته ها را به فرآیند پایین دست می رساند.
هر جزء دارای ریتم نگهداری خاص خود است. اسپینرها به تمیز کردن برنامهریزیشده نیاز دارند، تنظیمات دمای گودت به تأیید دورهای نیاز دارند، و چنگالهای تعویض سیم پیچ، صفحات راهنمای نخ و بلوکهای کششی در هر چرخه فرسوده میشوند. خریدارانی که این نیازهای مصرفی و خدمات را در مقایسه لحاظ می کنند، تصویری از هزینه کل واقعی تری دریافت می کنند.
خطوط ریسندگی الیاف شیمیایی به چهار پیکربندی اصلی تقسیم می شوند: نخ نیمه جهت دار (POY)، نخ کاملا کشیده (FDY)، نخ با جهت بالا (HOY) و نخ صنعتی.
خطوط POY رایج ترین برای نخ های پلی استر و نایلون نساجی هستند. آنها با سرعت بالا اجرا می شوند در حالی که نخ نیمه جهت دار را برای بافت پایین دست آماده می کنند. یک خط POY معمولی در محدوده 2800-3300 متر در دقیقه کار می کند و بسته های 50-300 دنیر را تولید می کند که بافت سازها آن را به نخ با بافت کشی تبدیل می کنند.
 خط ریسندگی نخ نیمه جهت دار (POY) برای پلی استر، نایلون و موارد دیگر این خط تولید POY فرآیند کامل از تراشه ها تا نخ را شامل اکسترودرها، بادگیرها و پمپ های اندازه گیری را پوشش می دهد. این انعطاف پذیری را برای تعویض مواد خام و افزایش ظرفیت ارائه می دهد و آن را برای بافتن پوشاک و منسوجات خانگی مناسب می کند. مشاهده محصول →
خطوط FDY نخ را به طور کامل روی خط تولید می کشند و یک رشته کاملاً جهت دار تولید می کنند که مستقیماً به بافت یا بافندگی می رود. خطوط FDY با سرعت 3000 تا 4000 متر در دقیقه کار می کنند و برای میکروالیاف، پوشاک با کیفیت بالا و منسوجات خانگی که ثبات ابعادی و ازدیاد طول کم اهمیت دارد استفاده می شود.
 خط ریسندگی نخ کامل (FDY) برای PET، PA، PP و سایر پلیمرها این خط FDY که برای فیلامنت با کارایی بالا طراحی شده است، مستربچ یا مذاب با ویسکوزیته پایین را ادغام می کند و تولید فوری را امکان پذیر می کند. برای منسوجات فنی و الیاف کاربردی که نیاز به ثبات ابعادی دارند ایده آل است. مشاهده محصول →
خطوط HOY با سرعت های بالاتر با نرخ جذب بالا و مسیر پایین دست کوتاه تر کار می کنند. آنها با چرخش پرسرعت دنیر ریز مناسب هستند و در گیاهان مدرن کمتر از POY یا FDY ظاهر می شوند.
خطوط نخ صنعتی برای رشته های با استحکام بالا و کم انقباض مورد استفاده در طناب، بافته، طناب لاستیک، نخ دوخت و پارچه های روکش دار طراحی شده اند. محدوده دنیر از 500 روز تا بیش از 3000 روز گسترش می یابد. سرعت تولید کمتر است زیرا حفظ استحکام شکست و قوام ازدیاد طول بیشتر از توان عملیاتی خام اهمیت دارد.
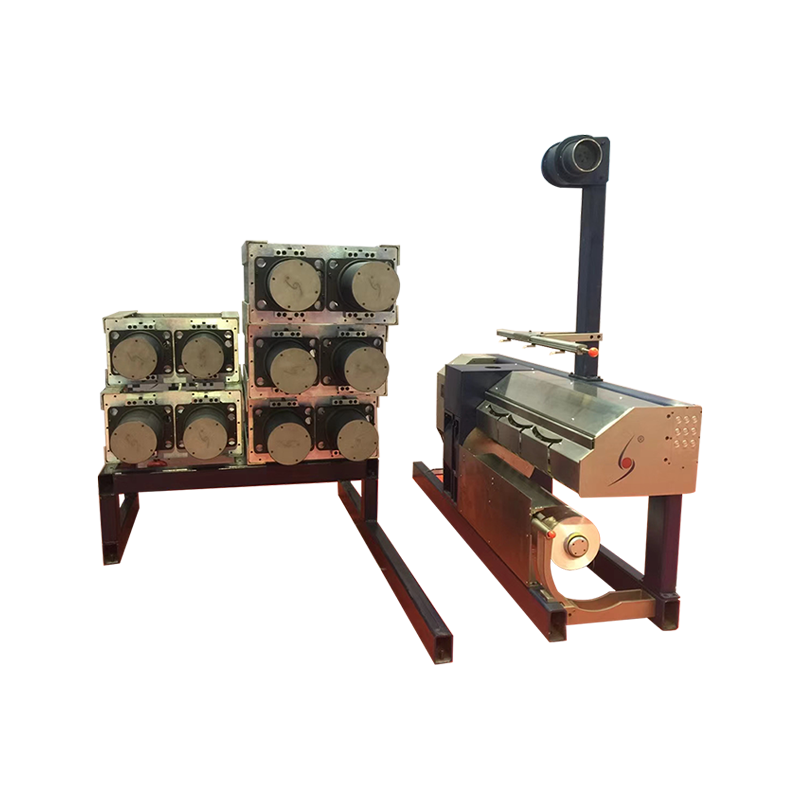 خط تولید ریسندگی صنعتی برای نخ های رشته ای با مقاومت بالا این خط برای نخهای با استحکام بالا و انقباض کم که در طنابها، طناب لاستیکها و پارچههای روکش دار استفاده میشود، طراحی شده است، از 500 تا 3000 دنیر پشتیبانی میکند. این بر استحکام شکست و قوام ازدیاد طول بیش از ظرفیت خام تأکید دارد. مشاهده محصول →
| ویژگی | خط POY | خط FDY | HOY Line | نخ صنعتی |
|---|---|---|---|---|
| پلیمر اولیه | PET، PA، PP | PET، PA، PP | PET، PA | PET، PA، PP |
| سرعت برداشت | 2800-3300 متر در دقیقه | 3000-4000 متر در دقیقه | 4500-6000 متر در دقیقه | 500-2500 متر در دقیقه |
| وضعیت رشته | نیمه گرا | به طور کامل کشیده شده است | بالا گرا | استقامت بالا |
| منکر معمولی | 50-300 روز | 30-300 روز | 50-300 روز | 500-3000 روز |
| استفاده پایین دست | بافت سازی | بافندگی، بافندگی | بافت سازی, weaving | طناب، طناب، تار |
مواد خام به شدت خط را شکل می دهد. PET، PA و PP هر کدام ویسکوزیته مذاب، رفتار کشش و نیازهای خاموش کردن متفاوتی دارند. خطی که برای PET مهندسی شده است ممکن است PA را پردازش کند اما نه با توان یا کیفیت یکسان. هنگامی که یک تامین کننده می گوید که یک خط از PET، PA، PP یا مواد خام دیگر استفاده می کند، زمان انتقال مورد انتظار و کاهش کیفیت در طول تغییر را روشن کنید. این پاسخ اغلب مفیدترین بخش ارزیابی است.
پس از محدود کردن نوع خط، ارزیابی به پیکربندی تجهیزات و توانایی کارخانه برای پشتیبانی از آن میپردازد. در اینجا یک دستور عملی از بررسی است.
تحمل کنترل دما یک مثال عملی است. یک گود داغ که در نقطه تنظیم 2 درجه سانتیگراد حرکت می کند، می تواند تغییرات قابل اندازه گیری انکار و پایداری را در سراسر رشته ایجاد کند، به خصوص در خطوط FDY و صنعتی. تامینکنندهای که از ابزار دقیق کالیبرهشده استفاده میکند و قطعات یدکی مشابه را برای هر گودت گرم نگه میدارد، این خطر را کاهش میدهد. همین امر در مورد سیم پیچ نیز صدق می کند: یک دوشاخه شیفت که نمی تواند تعویض بسته را در عرض چند دهم میلی ثانیه نگه دارد، انتهای شکسته و بسته های بی کیفیت ایجاد می کند. به همین دلیل است که بسیاری از تولیدکنندگان حفظ می کنند برنامه های ارتقاء تجهیزات در بودجه سالانه خود.
کیفیت خط تولید ریسندگی به چند جزء بیشتر از بقیه بستگی دارد. اینها سزاوار بازرسی دقیق در هنگام راه اندازی و پس از هر تعمیر اساسی هستند.
| جزء | چه چیزی را تأیید کنید | تاثیر اگر خارج از تحمل باشد |
|---|---|---|
| صفحه اسپینرت | قطر سوراخ، تعداد سوراخها، الگو، پرداخت سطح | تنوع دنیر، رشته های شکسته، تمیز کردن مکرر |
| گودت داغ | یکنواختی دمای سطح، تعادل دینامیکی، پوشش سطح | طراحی ناهموار، شکستن نخ، رگه های گرما |
| غلتک جداکننده | صافی سطح، بازی بلبرینگ، متمرکز بودن | نوسان کشش نخ، عیوب سطحی |
| بلوک کششی سیم پیچ | نیروی کشش، الگوی سایش، سطح راهنما | تغییر چگالی بسته بندی، نقص تشکیل |
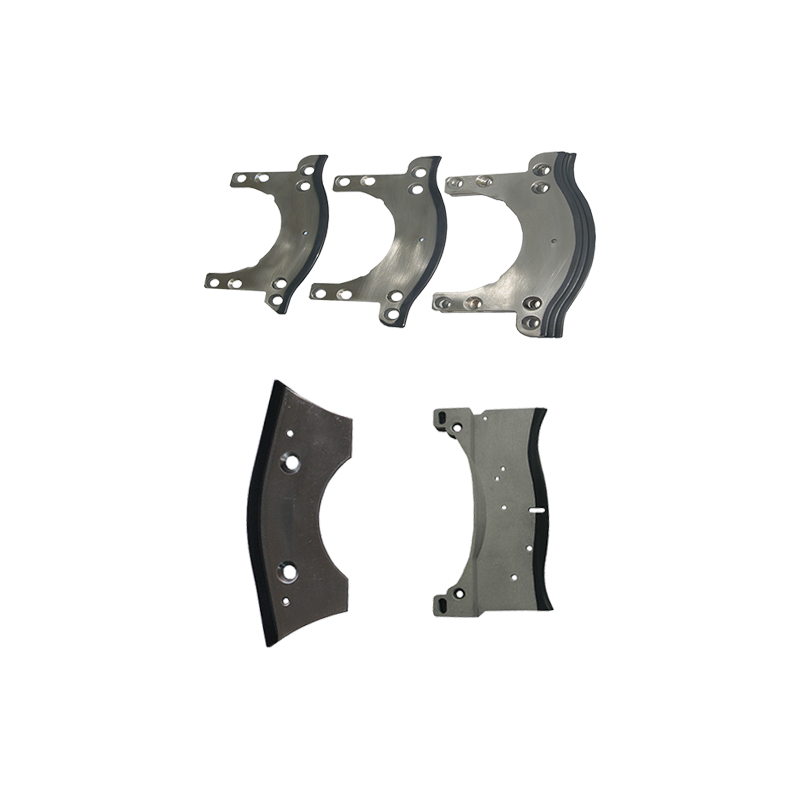
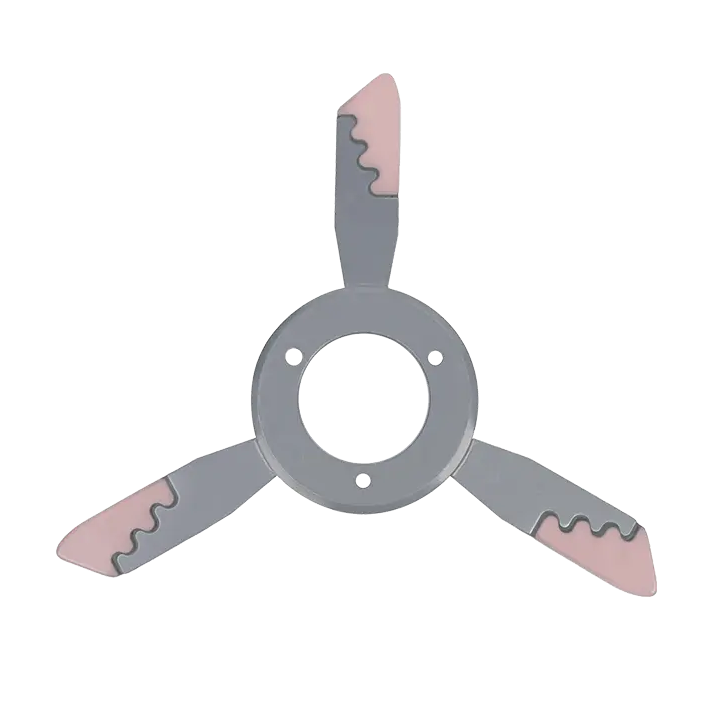
| چنگال شیفت | تقارن چنگال، سایش روی وجه های راهنما، نیروی فنر | شکست سوئیچ اور، انتهای شکسته در خاموش |
برای اجزای چرخشی مانند گود داغ و بادگیر، تعادل دینامیکی به اندازه کیفیت سطح اهمیت دارد. یک گودت نامتعادل ارتعاشی ایجاد می کند که به رشته ها و قاب دستگاه منتقل می شود و منجر به سایش یاتاقان و نخ ناسازگار می شود. یک سازنده با تجهیزات متعادل کننده دینامیکی خود می تواند مونتاژ چرخش کامل را تأیید کند، نه فقط یک قسمت.
هزینه جاری یک خط تولید ریسندگی با توجه به تقاضای تعمیر و نگهداری، مصرف انرژی و مدت زمانی که خط می تواند بین فواصل زمانی سرویس کار کند، تعیین می شود. خطوط قدیمی اغلب قیمت اولیه کمتری دارند اما تلفات حرارتی بالاتری دارند، یاتاقانها تغییر مکرر دارند و زمانهای خرابی طولانیتری برای تمیز کردن اسپینر دارند. خطوط جدیدتر با طراحی بهبود یافته کوئنچ و عایق بهتر انرژی در هر کیلوگرم را کاهش می دهند، اما همچنین اجزایی را معرفی می کنند که نیاز به تامین کنندگان با تحویل سریع قطعات دارند.
یک رویکرد عملی این است که از همان روز اول برنامه تعمیر و نگهداری را وارد خرید کنید. یک کیت قطعات یدکی توصیه شده، یک برنامه زمانبندی برای تعویض بلبرینگ گودت داغ و عمر مورد انتظار راهنماهای سیم پیچ بخواهید. سپس آن اعداد را با هزینه نگهداری فعلی خود در هر تن مقایسه کنید. اگر یک خط جدید انرژی را 15 درصد و تعمیر و نگهداری را 20 درصد در هر تن کاهش دهد، دوره بازپرداخت ممکن است کمتر از آن چیزی باشد که اختلاف قیمت اولیه بزرگتر نشان می دهد.
قابلیت ارتقاء یک بعد دیگر است. هنگامی که مشخصات نخ تغییر می کند، یک خط مدولار را می توان با یک بسته چرخشی جدید، یک محفظه خاموش کردن متفاوت یا یک سیم پیچ جدید به روز کرد. این انعطاف پذیری عمر مفید سرمایه گذاری را افزایش می دهد. برای دارندگان تجهیزات موجود، ارتقای ماشینهای فعلی اغلب سریعتر از راهاندازی خط جدید از ابتدا است، زیرا پایهها، تاسیسات و آموزش اپراتور در حال حاضر وجود دارد.
هر پیشنهاد خط تولید ریسندگی باید با چهار پاسخ سنجیده شود. چه رشته ای را با سرعت لازم تولید می کند؟ هزینه دویدن در هر تن چقدر است؟ چقدر طول می کشد تا به خروجی پایدار برسیم؟ وقتی یک جزء کلیدی از کار می افتد چه اتفاقی می افتد؟ پاسخ اول تناسب محصول را تعیین می کند، پاسخ دوم حاشیه سود، پاسخ سوم جریان نقدی را تعیین می کند و پاسخ چهارم ریسک را تعیین می کند.
آزمایش آزمایشی بر روی یک خط چرخشی انعطاف پذیر می تواند بسیاری از این سوالات را قبل از سرمایه گذاری کامل حل کند. یک خط آزمایشی به شما امکان میدهد یک نخ جدید را آزمایش کنید، پلیمر را تأیید کنید و بسته چرخشی را قبل از اینکه به یک خط تولید کامل متعهد شوید ارزیابی کنید. این یکی از کاربردی ترین راه ها برای کاهش ریسک در خرید تجهیزات سرمایه ای است.
برای تیمهایی که ناوگان موجود را مدیریت میکنند، انتخاب تامینکنندهای با هر دو بخش ساخت و قابلیت خدمات اهمیت دارد. ترکیبی از ماشینکاری CNC برای قطعات دقیق، تعادل دینامیکی برای اجزای چرخان، و یک کارگاه تعمیر که میتواند گدتها و سیم پیچهای داغ را بازسازی کند، نیاز به تعویض را بهجای یک خاموشی برنامهریزی نشده، به یک رویداد کوتاه و برنامهریزی شده در زمان توقف تبدیل میکند.


آدرس: شماره 1298، جاده ژوآن، منطقه توسعه اقتصادی و فناوری، شهر جیاکسینگ، استان ژجیانگ
تلفن: 19057031687 86+
تلفن: 86-0573-83777752
ایمیل: [email protected]
Jiaxing Shengbang Mechanical Equipment Co., Ltd. تمامی حقوق محفوظ است. تولیدکنندگان قطعات کلیدی ماشینآلات ریسندگی