简体中文


2026-09-30

هنگامی که یک خط شستشوی PET بازیافتی، تکههایی را با رطوبت 30 تا 40 درصد به خط ریسندگی الیاف میرساند، ویسکوزیته ذاتی میتواند بیش از 0.05 دسی لیتر بر گرم در داخل اکسترودر افت کند، قبل از اینکه اولین عنصر پیچ کار خود را تمام کند. این حالت شکست استحکام رشته را کوتاه میکند، باعث شکستگی شینگل میشود و نرخ تولید را به پایینتر از برنامه میرساند. خشک کن تکه ای PET تجهیزاتی است که این شکاف را می بندد، اما تنها در صورتی که با هدف رطوبت، توان عملیاتی و رویکرد یکپارچه سازی مناسب برای درجه نخ مورد نظر مشخص شده باشد.
نتیجه گیری ساده است: اگر تکه ها خشک نباشند، فیلامنت با مشخصات استحکام خود مطابقت نخواهد داشت. PET یک پلیمر استری است و پیوندهای استری آن در برابر هیدرولیز در دمای مذاب آسیب پذیر هستند. آب جذب شده روی سطح پوسته یا داخل ماتریس پلیمری زنجیره ها را با سرعتی که به دمای مذاب، زمان ماند و غلظت رطوبت بستگی دارد، هیدرولیز می کند. در عمل، این بدان معنی است که IV مذاب به طور مستقیم با نرخ تغذیه رطوبت کاهش می یابد.
پلی الفین ها مانند PE و PP را می توان با رطوبت سطح اکسترود کرد زیرا هیدرولیز نمی شوند. PET نمی تواند. بنابراین یک خشک کن برای تکه های PET یک نرم کننده فرآیند است، نه فقط یک ابزار آبگیری. همچنین به عنوان اولین خط دفاعی در برابر چسبندگی، تراکم و بلورینگی ناهموار در سیستم تغذیه عمل می کند.
برای فیبر PET بازیافت شده، هدف رطوبت استاندارد زیر 50 ppm در ورودی قیف است. برای فیلامنت ریز دنیر یا نخ صنعتی با استحکام بالا، هدف می تواند 20 تا 30 پی پی ام باشد.
هدف رطوبت یک عدد مشترک بین تمام محصولات PET بازیافتی نیست. این بستگی به فرآیند پایین دستی و درجه کیفی شما برای تولید دارد.
| پایان برنامه | هدف رطوبت (ppm) | چرا اهمیت دارد |
|---|---|---|
| تسمه / تک رشته | 100-150 | نیاز IV کمتر، بخشش بیشتر |
| فیبر (POY / FDY) | 40-50 | هیدرولیز احتباس IV را محدود می کند |
| فیلامنت Fine Denier | 20-30 | سطح مقطع نازک، نسبت سطح به حجم بالاتر |
| بطری به بطری / ورق | 30-40 | تماس با غذا، هم IV و هم رنگی |
خشک کردن هرگز یک عملیات واحد نیست. یک خشک کن پوسته ای کامل PET مراحل مکانیکی و حرارتی را ترکیب می کند تا رطوبت مواد را از 30 تا 40 درصد به مشخصات هدف کاهش دهد.
تکه های PET شسته شده با رطوبت 30 تا 40 درصد از خط شستشو خارج می شوند که بیشتر آن روی سطح است. یک خشک کن گریز از مرکز با سرعت بالا، تکه های مرطوب را در یک سبد با تیغه های روتور داخلی می چرخاند و آب سطحی را از طریق توری روی صفحه پرتاب می کند. سرعت روتور معمولاً 2800-3500 دور در دقیقه است و رطوبت خروجی پس از مرحله اسپین باید 3-8 درصد وزنی باشد.
سپس تکه های آبگیری شده از طریق یک خط لوله هوای گرم در دمای 100-160 درجه سانتیگراد منتقل می شوند. هوای با حرکت سریع سطح باقیمانده و رطوبت محدود را از بین می برد. زمان اقامت کوتاه است و معمولاً 10-15 ثانیه است، به همین دلیل است که به این مرحله خشک کردن فلاش می گویند.
برای گریدهای خاص الیاف و برای کاربردهای بطری به بطری، تکه ها باید قبل از خشک شدن پلت متبلور شوند. کریستالیزاسیون از جمع شدن تکه ها در قیف خشک کن جلوگیری می کند و چگالی ظاهری را افزایش می دهد که سرعت تغذیه را تثبیت می کند. یک کریستالایزر در دمای 160-180 درجه سانتیگراد با یک بستر چرخان یا ارتعاشی کار می کند.
در انتها با بالاترین کیفیت، تکه های خشک و متبلور از یک خشک کن خشک کن با نقطه شبنم 40- درجه سانتیگراد یا کمتر عبور می کنند. این مرحله رطوبت نهایی را به 20-30 ppm می رساند و برای فیلامنت ریز دنیر یا بطری به بطری الزامی است.
قبل از مقایسه مدل های خشک کن، سه عدد را قفل کنید: کاربرد نهایی، حداکثر توان عملیاتی، و ورودی رطوبت پوسته پوسته.
خطوط تولید به ندرت با سرعت پلاک برای شیفت کامل کار می کنند. یک خشک کن با اندازه متوسط توان عملیاتی در حین افزایش سطح شیب دار، تغییر درجه یا پس از راه اندازی مجدد بخش، به گلوگاه تبدیل می شود. اکثر مشخص کننده های خشک کن، واحد را برای 100-120٪ حداکثر ظرفیت پیوسته خط اندازه می کنند.
خط شستشوی شما تعیین می کند که خشک کن چه مقدار رطوبت باید حذف کند. اگر خروجی گریز از مرکز به جای 8٪ 5٪ باشد، بار حرارتی در مرحله هوای گرم به طور قابل توجهی کاهش می یابد. هزینه ظرفیت گرمایش خشک کن با این عدد نسبت مستقیم دارد.
خشک کن های هوای گرم که در دمای 100 تا 160 درجه سانتیگراد کار می کنند، بسته به منبع گرما، برق یا بخار مصرف می کنند. مشتریان با حلقه میعانات بخار می توانند هزینه جاری را کاهش دهند. مشتریان برق باید کیلووات نصب شده و انرژی ویژه در هر کیلوگرم را بررسی کنند. اگر قصد دارید بعداً آن مرحله را اضافه کنید، محدوده دما نیز باید برای تبلور کافی باشد.
در سطح تجهیزات، الف خشک کن دستگاه ریسندگی یا یک ماژول خشک کردن پوسته PET مستقل باید با سیستم اندازه گیری خط مطابقت داشته باشد تا از پل زدن دانه ها در قیف جلوگیری شود.
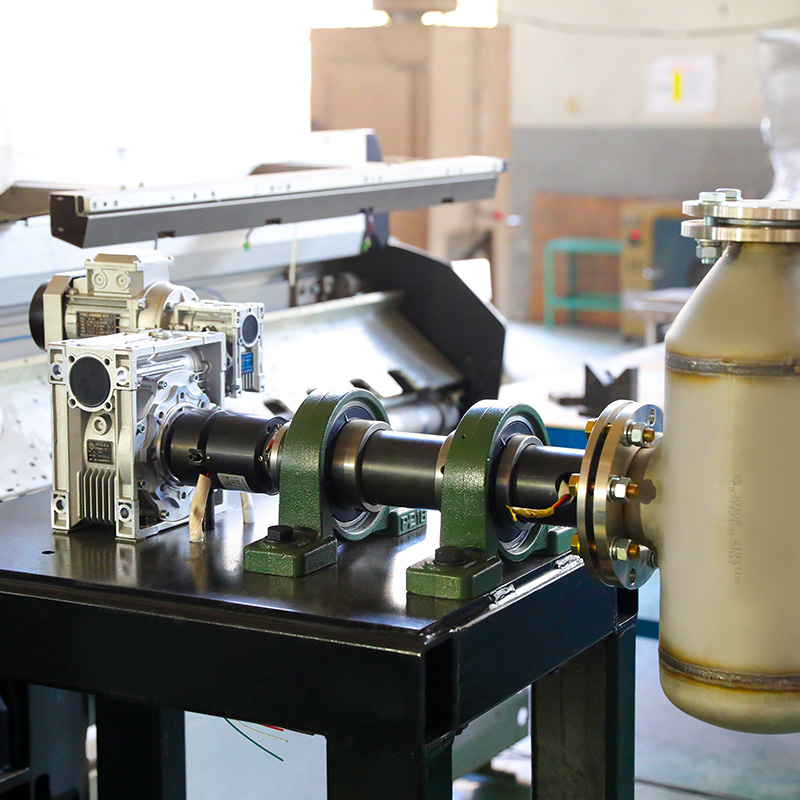 خشک کن درام چرخشی خلاء SZG-A برای تراشه های فیبر شیمیایی این خشک کن دسته ای، تراشه های پلیمری را قبل از چرخش ذوب، با استفاده از خلاء و گرما برای حذف رطوبت و جلوگیری از اتلاف IV پیش تصفیه می کند. با زمینه اطمینان از رسیدن مواد خشک به قیف اندازه گیری مطابقت دارد. مشاهده محصول →
علائم به صورت نقص کیفیت یا افزایش قبض انرژی ظاهر می شود. هر دو به یک علت اصلی اشاره می کنند: خشک کن در نقطه شبنم، زمان ماند یا دمای مشخص شده کار نمی کند.
رطوبت باقیمانده بالا همراه با سرعت ناکافی در خط لوله می تواند باعث چسبیدن پوسته ها به دیواره لوله شود. نتیجه زغالزدگی و تغذیه ناهموار است. یک حلقه خشک کردن خوب طراحی شده شامل یک حامل با سرعت بالا و یک فیلتر درشت قبل از طوفان است.
این اغلب یک مشکل نقطه شبنم است. اگر خشک کن خشک کن به درستی بازسازی نشود، نقطه شبنم به سمت بالا حرکت می کند و ظرفیت جاذب کاهش می یابد. سنسور نقطه شبنم را بررسی کنید و شارژ ماده خشک کن را هر فصل بررسی کنید.
اگر در حین کار خشک کن مذاب IV سقوط کرد، زمان ماندن در اکسترودر را بررسی کنید و تأیید کنید که خشک کن واقعاً رطوبت ادعا شده را ارائه می دهد. گاهی اوقات تکه ها از یک نقطه سرد در خشک کن عبور می کنند و با رطوبت بیشتر از آنچه که کاوشگر می خواند خارج می شود.
بخش خشک کردن می تواند 15-20٪ از کل انرژی خط را مصرف کند. عایق بندی خط لوله هوای گرم، بهینه سازی سرعت روتور گریز از مرکز و کاهش حجم هوای انتقالی سریع ترین راه حل ها هستند. خشک کن بزرگتر از حد لازم بزرگترین عامل اتلاف انرژی است.
یک برگه مشخصات رطوبت ورودی/خروجی رطوبت بخواهید، نه فقط یک رقم توان. تامین کنندگان خوب یک نقطه شبنم را روی واحد خشک کن ارائه می دهند و قبل از حمل و نقل، یک آزمایش آزمایشی بر روی تکه های واقعی شما ارائه می دهند.
رقم قدرت اولین جایی است که به دنبال هزینه های عملیاتی پنهان است. تجهیزات خشک کن شما نیز باید با خط بازیافت موجود شما سازگار باشد. اگر در حال خرید یک خط تولید ریسندگی POY ، خشک کن باید رطوبت ثابتی را در قیف اندازه گیری خط ارائه دهد. همین اصل در مورد خط FDY نیز صدق می کند، جایی که هدف رطوبت محکم تر است زیرا رشته کشیده شده است.
 خط تولید کامل POY Spinning برای PET، PA، PP این خط POY کلید در دست پردازش مواد خام را از طریق سیم پیچی انجام می دهد، با انعطاف پذیری برای پلیمرهای متعدد. این دستگاه با تجهیزات خشک کن جفت می شود تا پوسته های کنترل شده با رطوبت ثابت را به دستگاه ریسندگی عرضه کند. مشاهده محصول →
خشک کن تکه های PET به صورت مجزا کار نمی کند. این بخشی از یک توالی است: خشک کردن، کریستالیزاسیون، اکستروژن، فیلتراسیون و ریسندگی. قیف خشک کن باید به گونه ای باشد که به اندازه کافی تکه های خشک شده را برای تغذیه ثابت نگه دارد و دستگاه اندازه گیری باید جریان پوسته را با تغییر سرعت اکسترودر تنظیم کند.
درک کردن خط تولید ریسندگی چگونه کار می کند به اپراتور کمک می کند تا خشک کن را با فرآیند پایین دست هماهنگ کند. اگر اندازه خشک کن کمتر باشد، اکسترودر بدون مواد برای فواصل کوتاه کار می کند و باعث نوسان دمای مذاب و سرگردانی ردیاب نخ می شود.
برای پیکربندی FDY، تغذیه ورقه ای به همان ثبات نیاز دارد. جفت کردن خشک کن با یک خط تولید ریسندگی FDY تنها زمانی قابل اجرا است که خشک کن بتواند مشخصات رطوبت را در طول تغییرات سرعت خط نگه دارد.
 خط تولید FDY Spinning برای PET، PA، PP و دیگران این خط FDY برای فیلامنت با کارایی بالا طراحی شده است و با سیستم های خشک کن برای حفظ مشخصات رطوبت در طول تغییرات سرعت ادغام می شود. از تولید فوری و برنامه های کاربردی نساجی فنی پشتیبانی می کند. مشاهده محصول →
به راحتی می توان از خشک کن PET flakes به عنوان یک لوازم جانبی نوار نقاله استفاده کرد. این نیست. این دروازه ای است که گیره IV خط فیبر PET بازیافت شده را باز یا بسته می کند. از برنامه پایانی شروع کنید، حداکثر توان را قفل کنید، رطوبت ورودی را از خط شستشو مشخص کنید و تنها پس از آن تامین کنندگان خشک کن را مقایسه کنید. نتیجه یک خشک کن خواهد بود که از کیفیت هر رشته ای که می چرخانید محافظت می کند.


آدرس: شماره 1298، جاده ژوآن، منطقه توسعه اقتصادی و فناوری، شهر جیاکسینگ، استان ژجیانگ
تلفن: 19057031687 86+
تلفن: 86-0573-83777752
ایمیل: [email protected]
Jiaxing Shengbang Mechanical Equipment Co., Ltd. تمامی حقوق محفوظ است. تولیدکنندگان قطعات کلیدی ماشینآلات ریسندگی